+86-15371769898
 [email protected]
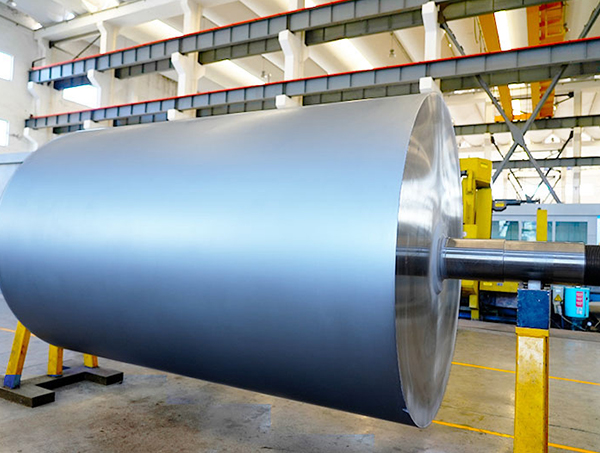
+86-15371769898[email protected]Aniloxový válec je jednou z nejtěžších pracovních částí na flexolisu, nanášecí jednotce nebo vlnité lince a jednou z nejtišších, když se začne kazit. Keramický povrch stále vypadá hladce, lis stále běží a jediným skutečným příznakem je tisk, který pomalu ztrácí hustotu. Než si toho někdo všimne, buňky jsou často zpola plné zaschlého inkoustu a odpovědí obvykle není nový váleček, ale pořádná služba čištění aniloxů.
Stavíme válce, abychom se uživili, takže o čištění trávíme téměř tolik času povídáním o čištění jako o výrobě. Tato příručka shromažďuje, co jsme se naučili o tom, co čištění může obnovit, co ne a jak si vybrat službu, která tiše nepoškodí válec, který již vlastníte.
Aniloxový válec nese inkoust uvnitř tisíců laserem vyrytých buněk a objem, který dokáže pojmout, se měří v miliardách kubických centimetrů na čtvereční palec neboli BCM. Hustota tisku, barva a hmotnost povlaku závisí na tom, zda toto číslo zůstane stabilní. Což je přesně důvod, proč je ucpání tak frustrující: děje se to na dně cely, kde ho nikdo nevidí.
Inkousty na vodní bázi rychle schnou a zanechávají zbytky vápníku a pigmentu. UV inkousty tvrdě vytvrzují. Laky a lepidla zanechávají film. Každá vrstva trochu zmenšuje využitelný objem a denní utěrka s rozpouštědlem dosáhne pouze horní části buňky. Dva zvyky situaci ještě zhoršují: tlak na čepel škrabky vyšší, než je potřeba, a čištění pomocí abrazivních podložek nebo drátěných kartáčů, které zaoblují jemné buněčné stěny.
Většina profesionálních služeb používá jeden ze tří přístupů a upřímná odpověď je, že žádný z nich není nejlepší pro každý válec. Důležité je sladit metodu s inkoustovým systémem, válcem a množstvím zbytků.
Fokusovaný paprsek odpařuje vysušené zbytky uvnitř buněk, aniž by se dotkl keramiky. Není zde žádné médium, které by bylo třeba zalévat, žádná voda k sušení a žádná mechanická síla na stěny buněk, což z něj dělá dobrý doplněk pro keramické válečky, které si musí zachovat přesnou geometrii. Kompromisem je, že laserové systémy jsou kapitálově náročné, takže většina tiskáren kupuje službu spíše než stroj.
Válce jsou ponořeny do alkalické nebo rozpouštědlové lázně, zatímco ultrazvukové vlny promíchávají kapalinu a zvedají zbytky z buněk. Tím dosáhne celé hloubky buňky a dobře si poradí se zbytky na vodní bázi. Potřebuje pečlivé opláchnutí a vysušení a chemie lázně musí válečku vyhovovat: odkryté hliníkové konce, ložiska a žádné pryžové součásti by nikdy neměly jít do agresivní lázně.
Jemná plastová média, soda nebo pelety suchého ledu jsou otryskány po povrchu. Suchý led sublimuje a nezanechává žádné zbytky, takže je vhodný pro práci na lisu. Abrazivní média vždy nesou riziko: na keramiku narazí příliš silně a stěny buněk se zaoblí, čímž se trvale sníží objem. Pokud služba nabízí tryskání, zeptejte se, jaká média používají a jak následně ověřují geometrii.
| Metoda | Funguje nejlépe na | Riziko pro buněčnou geometrii | Typický obrat |
|---|---|---|---|
| Laser | Keramické válečky s odolným UV zářením nebo zbytky na vodní bázi | Nízká, když je paprsek správně nastaven | Často ve stejný den |
| Ultrazvuková nebo chemická lázeň | Inkousty, nátěry a laky na vodní bázi | Nízká, pokud chemie vyhovuje válečku | Jeden až dva dny |
| Tryskání suchým ledem | Lehké nánosy a čištění na lisu | Nízká, žádné zbytky média | Minuty v tisku |
| Tryskání plastových médií | Těžké, dlouho ignorované nahromadění | Střední až vysoká | Stejný den |
Žádný válec nehlásí, že je potřeba vyčistit. Místo toho dostanete sadu malých signálů:
Čištění je téměř vždy levnější první krok a u válce v dobrém stavu může vrátit objem blízko původní specifikaci. Ale úklid má své limity. Pokud dojde k odštípnutí keramického povlaku, pokud jsou stěny buněk při zvětšení viditelně zaoblené nebo pokud naměřený objem zůstane po řádném vyčištění malý, je válec hotový, protože žádný servis nemůže přidat keramiku zpět.
V takovém případě je upřímnou odpovědí nový válec vyrobený pro práci, kterou skutečně provozujete. Náš hliníkový keramický aniloxový válec je laserem vyrytý na specifikovaný počet řádků a BCM, takže výměna začíná od stejných čísel, pro která byl váš lis nastaven, místo toho, co by náhodou leželo ve stojanu.
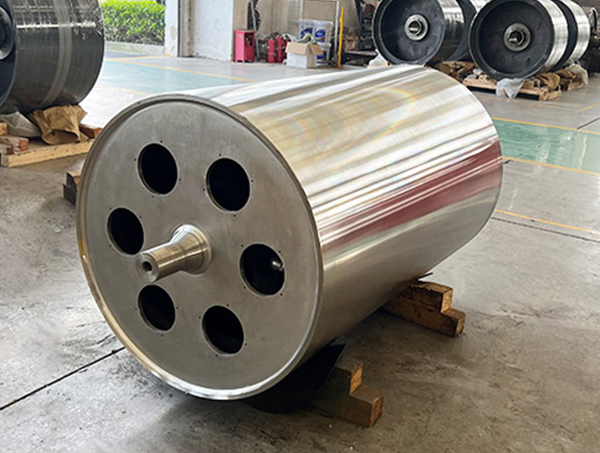
 Vlastní hliníkový keramický aniloxový válec pro flexografický tisk Přizpůsobitelný hliníkový keramický aniloxový válec pro flexografický tisk, vyrobený pro specifikovaný počet řádků a BCM pro konzistentní přenos inkoustu. Zobrazit produkt →
Válec, který opouští naši dílnu, byl broušen a potažen podle specifikace a poté zkontrolován v každé fázi výroby před odesláním. Toto pozadí utváří, jak přemýšlíme o čištění: cílem nikdy není lesklý povrch, je to stabilní číslo BCM. Keramika je tvrdá, ale povlak je tenký a na vazbě mezi povlakem a podkladem záleží stejně jako na povlaku samotném. Agresivní mechanické čištění odstraňuje více než inkoust, odstraňuje ostré hrany, které dělají měřidlo buňky správně.
Tam, kde keramika není praktická, například na některých lakovacích a laminovacích linkách nebo v aplikacích s velkým zatížením stíracích čepelí, může být rozumnější volbou kovový aniloxový válec odolný proti opotřebení, který toleruje mírně odlišné postupy čištění.
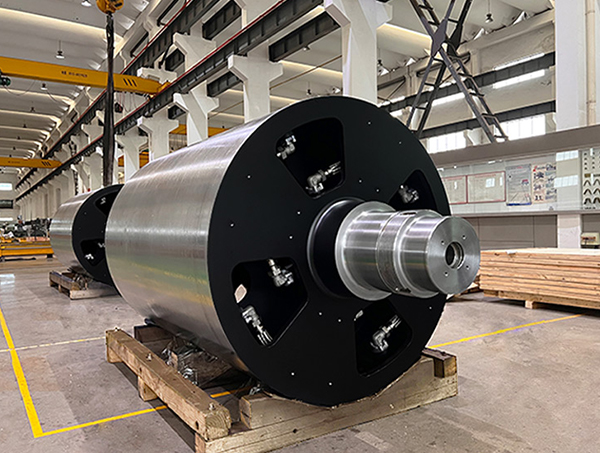
Vlastní kovový aniloxový válec odolný proti opotřebení pro flexotisk a hlubotisk Zakázkový kovový aniloxový válec pro aplikace, kde je keramika nepraktická, nabízí odolnost proti opotřebení a rovnoměrný přenos inkoustu pod abrazivními inkousty a kontaktem s čepelí. Zobrazit produkt → Roční čištění nezachrání válec, který je mezi tím zneužíván. Jednoduchá rutina udržuje čísla stabilní:
Když je čištění prováděno správně a podle plánu, může si aniloxový válec udržet své specifikace po celá léta. V případě tiskových a publikačních operací je obvykle rozdíl mezi stálou barvou a velkým množstvím pronásledování považován BCM za kontrolované číslo spíše než za předpoklad.
Pokud zvažujete cenovou nabídku na čištění a výměnu, zašlete nám odečet BCM a počet řádků a my vám dáme přímou odpověď, i když je tou odpovědí prostě jej znovu vyčistit. Náš tým můžete kontaktovat prostřednictvím kontaktní stránky.
Věnuje se vývoji a výrobě různých tvarů rolí s různou strukturou rolí.
telefon: +86-15371769898
E-mail: [email protected]
Přidat: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, provincie Jiangsu, Čína
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Všechna práva vyhrazena.