+86-15371769898
 [email protected]
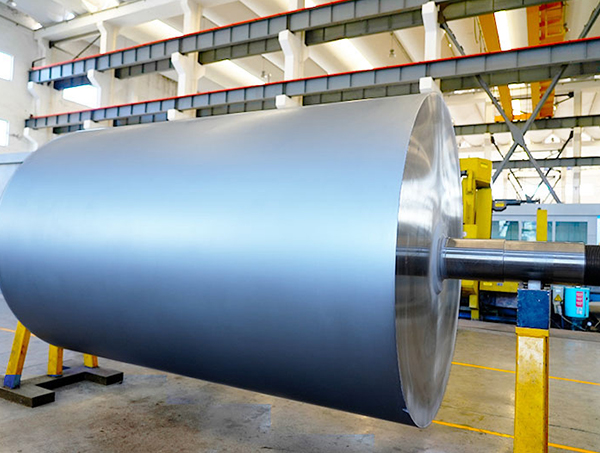
+86-15371769898[email protected]Na lince pro vytlačování fólie může ohřívací válec vypadat jako jednoduchý ocelový válec, ale když je okrajová zóna o 8 °C chladnější než střed, operátor zvýší nastavenou hodnotu a konečný produkt bude příliš měkký. Tento teplotní rozdíl není závadou řídicího systému. Jde o mechanickou závadu v tom, jak je teplo dodáváno uvnitř válce. Tepelné válce fungují tak, že přeměňují zdroj tepla na řízenou povrchovou teplotu prostřednictvím vnitřního média a kvalitu této přeměny určují průchody, tloušťka stěny a tolerance obrábění.
Tři běžné zdroje tepla jsou tepelný olej, pára a elektrická topná tělesa. Ve válci vyhřívaném olejem pumpa tlačí horký olej přes otočný kloub do spirálového kanálu nebo prstencové dutiny uvnitř válce. Jak se olej pohybuje podél kanálu, ztrácí teplo do vnitřní stěny a stěna odvádí toto teplo na vnější povrch. Vratný olej jde zpět do externí ohřívací stanice, kde je znovu ohříván a recirkulován. Válec vyhřívaný párou funguje na podobném principu, ale místo citelného tepla využívá latentní teplo. Elektrický tepelný válec využívá topné články vložené do jádra a teplota je řízena termočlánkem umístěným blízko povrchu.
| Způsob vytápění | Typický rozsah | Klíčová výhoda | Pozor na |
|---|---|---|---|
| Cirkulace termálního oleje | 100-350 °C | Rovnoměrné rozložení tepla | Degradace ropy a vnitřní usazeniny |
| Elektrická kazeta | 50-250 °C | Rychlá teplotní odezva | Pásování za tepla, pokud jsou prvky špatně rozmístěny |
| Pára | 100-180 °C | Vysoká tepelná kapacita | Odstraňování kondenzátu a koroze |
Volba topného média mění dobu odezvy a rizikový profil. Malý olejový okruh s vysokým průtokem může dosáhnout 200 °C asi za 20 minut, ale vyžaduje rotační kloub, který musí odolávat netěsnostem a tlakovým špičkám. Parní systém může dodat velké množství tepla v krátkém čase, ale potřebuje také lapač kondenzátu, který zabrání vodě zachytit část povrchu válce. Elektrické kazetové ohřívače reagují rychleji a nabízejí individuální regulaci teploty, ale hůře se vyměňují uvnitř výrobního válce a jsou citlivější na místní přehřátí.
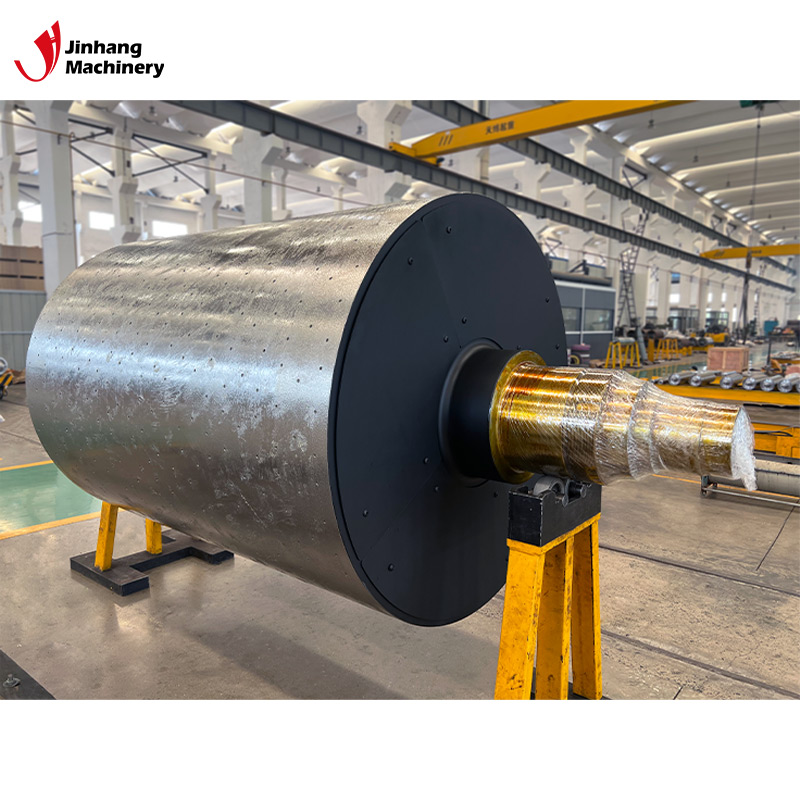 Olejem vyhřívaný válec odolný proti korozi pro rovnoměrný přenos tepla Tento válec kombinuje odolnost proti korozi se systémem vedení oleje pro rovnoměrnou distribuci tepla, což z něj činí spolehlivou volbu, když vlhkost nebo chemikálie zpochybní standardní zařízení v papírových, textilních nebo balicích linkách. Zobrazit produkt →
Rovnoměrnost teploty je skutečným testem tepelného válce. Typickou specifikací pro potahovací nebo laminovací válec je tolerance čelní teploty ±3 °C. Tato tolerance může být splněna pouze tehdy, pokud je vnitřní kanál obroben s konzistentním průřezem podél celé plochy. Pokud má vrtání od jednoho konce ke druhému odchylku 0,2 mm, změní se rychlost oleje a změní se místní koeficient přestupu tepla. Výsledkem je teplé místo v blízkosti jednoho žurnálu a chladnější místo v blízkosti opačného žurnálu.
Tloušťka stěny také přispívá k jednotnosti. Silnější stěna vyhlazuje teplotní špičky ze zdroje tepla, ale také zvyšuje energii potřebnou k uvedení válce na teplotu. Tenčí stěna reaguje rychleji, ale je citlivější na vedení horkého oleje. V mnoha případech je zrcadlový vyhřívací válec vybrán právě proto, že vyvažuje rychlou odezvu se stabilitou povrchu. Stejná rovnováha platí pro povrchovou úpravu: pochromovaný nebo zrcadlově upravený povrch poskytuje konzistentní separační vlastnosti pro filmové a potažené produkty.
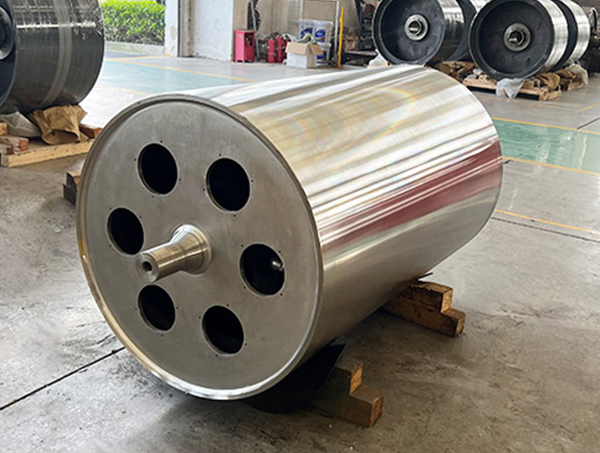
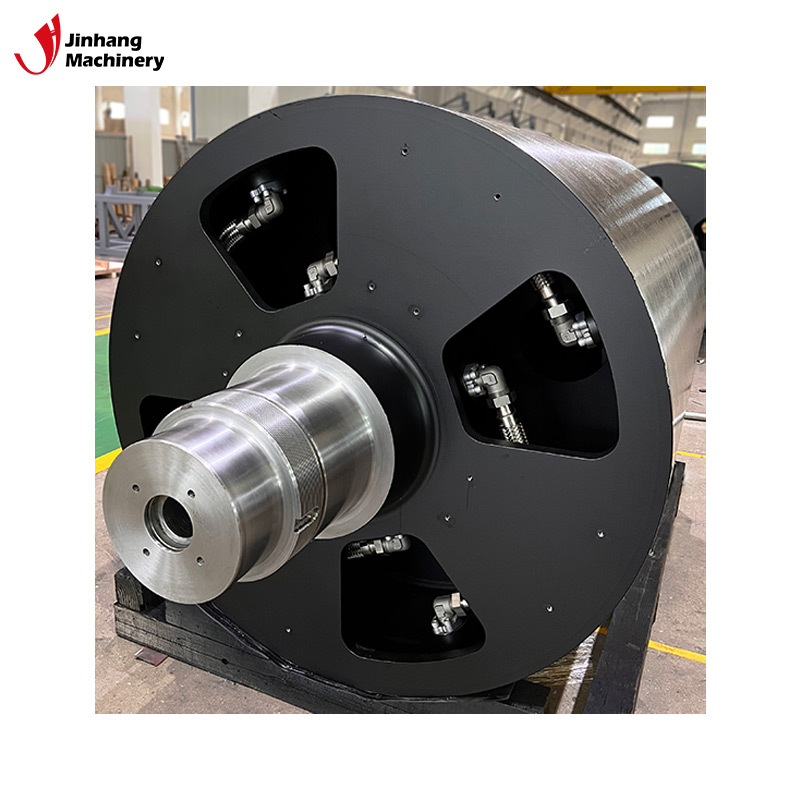 Topný válec se zrcadlovou povrchovou úpravou s vysokou tepelnou vodivostí Jeho zrcadlový povrch a vynikající tepelná vodivost podporují rychlou odezvu a rovnoměrné zahřívání, což vyhovuje procesům laminace filmu nebo potahování, které vyžadují jak přesnou regulaci teploty, tak hladký povrch. Zobrazit produkt →
V reálném provozu tepelné válce selhávají způsoby, které nejsou při spuštění zřejmé. Prvním problémem je tepelná roztažnost. Když se válec z uhlíkové oceli zahřeje z 25 °C na 250 °C, hřídel se prodlouží o několik milimetrů. Pokud pouzdro ložiska a koncová těsnění nebyly navrženy pro tento růst, váleček může vyvinout axiální sílu, která opotřebuje ložisko během týdnů. Druhým problémem je vnitřní blokáda. V olejovém systému znehodnocený olej tvoří lak na stěnách kanálu. Ten lak funguje jako izolant, takže váleček potřebuje vyšší teplotu oleje, aby dosáhl stejné povrchové teploty, což pak urychluje degradaci.
Třetí porucha zahrnuje parou vyhřívaný válec s korodovaným vnitřním průchodem. Kondenzát a kyslík časem vytvářejí důlky a výsledný únik může kontaminovat potahovaný produkt. V potravinářské nebo lékařské aplikaci to představuje vážné riziko kvality. Topný válec z nerezové oceli s třídou odolnou vůči vysokým teplotám toto riziko snižuje použitím materiálů, které snášejí oxidaci a vystavení vysokým teplotám.
Dynamická rovnováha je dalším často opomíjeným faktorem. Při 300 °C mohou i malé odchylky v tloušťce stěny vnitřního kanálu vytvořit hmotu mimo střed. Když se válec otáčí rychlostí 1 000 otáček za minutu, tato nevyváženost hmoty otřese celou linií pásu. Válec, který je opracovaný a vyvážený po tepelném zpracování, bude mít mnohem nižší vibrace než válec sestavený z dílů bez konečné kontroly vyvážení.
Výběrový proces by měl začít měřitelnými podmínkami, nikoli generickým katalogem. Položte tři otázky: Jaká je požadovaná procesní teplota? Jakou dobu zahřívání linka snese? Jaký materiál běží proti povrchu? Z těchto odpovědí se může výrobce rozhodnout mezi leštěným ocelovým povrchem, zrcadlovým povrchem, chromovaným povrchem nebo nerezovou třídou odolnou proti korozi. Když je pás nanášen vysokou rychlostí, zrcadlový vyhřívací válec je často nejvhodnější, protože poskytuje hladké uvolnění a čistou, rovnoměrnou glazuru.
Pro procesy, které zahrnují vysoce kyselé nebo alkalické povlaky, je výhodný topný válec z nerezové oceli se stupněm odolnosti vůči vysokým teplotám. U potravinářských procesů musí válec umožňovat důkladné čištění a kontrolu. pro vysokorychlostní tiskové linky , povrchová úprava a soustřednost jsou důležitější než hodnocení absolutní teploty. Ve všech případech by měl být dodavatel schopen zajistit test tepelného profilu nebo zdokumentované měření povrchové teploty ze srovnatelného válce.
Tyto čtyři limity určují, zda může fungovat zásobní válec nebo zda je potřeba vlastní design. V mnoha případech je nejlepším způsobem, jak se vyhnout nákladné chybě, poskytnout výrobci válce aktuální stav linky a před objednávkou požádat o zprávu o vypočteném výkonu.
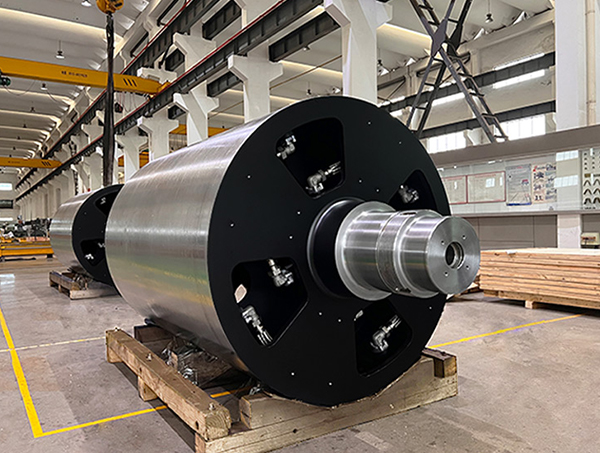
Topný válec z nerezové oceli pro vysokoteplotní provoz Tento válec, vyrobený z nerezové oceli, si zachovává pevnost a odolává korozi při zvýšených teplotách a nabízí trvanlivou možnost pro sušení nebo kalandrování, kde záleží na teple a čistotě. Zobrazit produkt → Vlastní tepelný válec začíná výkresem nebo specifikací zařízení. Technický tým vypočítá požadovaný tepelný příkon, geometrii vnitřního kanálu a tloušťku stěny. Těleso válce se soustruží na těžkém soustruhu, vnitřní průchody se vyvrtají nebo vyvrtají a povrch se zbrousí na požadovanou drsnost. V dobře vybavené dílně pak válec prochází dynamickým vyvážením a tlakovou zkouškou, než se dostane do fáze závěrečné kontroly.
Například topný válec o průměru 200 mm používaný v balicím laminátoru vyžaduje otvor pro zdroj tepla, hladký vnější povrch s drsností Ra 0,2 mikrometru a stupeň dynamické vyváženosti G2,5. Pokud některá z těchto specifikací chybí, spotřebitel vidí výsledek jako zmačkaný pás, nerovnoměrné lepidlo nebo předčasné selhání ložiska. Proto nejlepší odpovědí na otázku „jak fungují termoválce“ není popis topného média. Je to kombinace fyziky přenosu tepla a výrobní disciplíny.
Stejné zásady platí pro všechny typy válců, které vyžadují pečlivou kontrolu teploty. Ať už je válec zrcadlový vyhřívací válec, korozivzdorný olejový topný válec nebo topný válec z nerezové oceli, musí být vnitřní geometrie a vnější povrch navrženy společně. Změna jednoho parametru bez úpravy ostatních vytvoří nový hotspot nebo zablokovanou cestu toku.
I u dobře navrženého válce určují návyky údržby, jak dlouho zůstane teplotní profil stabilní. Nejdůležitějším úkolem je sledování topného média. U olejových systémů kontrolujte v pravidelných intervalech viskozitu a hodnotu kyselosti. Vysoké číslo kyselosti znamená, že olej oxiduje a výsledný kal sníží průchod tepla. U parních systémů zkontrolujte zpětné potrubí kondenzátu a odvaděče kondenzátu. Nefunkční odvaděč umožňuje kondenzát zpět do válce a spodní část se ochladí.
Povrch válce také potřebuje kontrolu. Hrubý, poškrábaný zrcadlový povrch vytváří tření, které táhne materiál a zvyšuje lokalizovanou teplotu. Reformování nebo přebroušení povrchu může obnovit uvolňovací vlastnosti. Na vysokorychlostní trati lze tyto kontroly naplánovat s plánovanými odstávkami, spíše než čekat na poruchu.
Praktický postup je jednoduchý: tepelný válec je přesný výměník tepla maskovaný jako válec. Jeho výkon je definován vnitřní geometrií kanálu, tloušťkou stěny, povrchovou úpravou a dynamickou rovnováhou. Pokud může dodavatel válečků prokázat kontrolu nad těmito proměnnými, válec zajistí rovnoměrnou povrchovou teplotu, kterou váš proces potřebuje. Pro provozovatele linek a nákupčí není otázkou jen to, jaký typ oleje nebo ohřívače se používá, ale jak je kolem něj postaveno válečkové těleso. Diskutujte o své aktuální sestavě válce s náš inženýrský tým pro ověření tolerancí před výměnou jednotky.
Věnuje se vývoji a výrobě různých tvarů rolí s různou strukturou rolí.
telefon: +86-15371769898
E-mail: [email protected]
Přidat: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, provincie Jiangsu, Čína
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Všechna práva vyhrazena.