+86-15371769898
 [email protected]
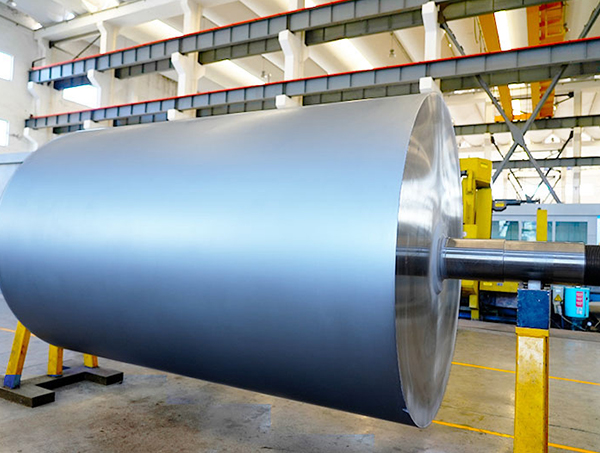
+86-15371769898[email protected]Zeptejte se kteréhokoli operátora lisu, která jednotlivá součást rozhoduje o tom, zda zakázka vypadá ostře nebo vymydleně, a většina bude mířit na aniloxový válec. Je to přesný odměřovací válec, obvykle ocelové nebo hliníkové jádro zabalené do průmyslové keramiky a vyryté desítkami tisíc drobných buněk. Tyto buňky nasají inkoust, stírací nůž seškrábne povrch dočista a zbývající inkoust se přenese na tiskovou desku v kontrolovaném, opakovatelném objemu.
Role vyrábíme a opravujeme od roku 2001 a téměř každý týden se objevuje stejná konverzace: lis je v pořádku, deska je v pořádku, inkoust je v pořádku, ale tisk vypadá v některých oblastech těžce a v jiných nerovnoměrně. Devětkrát z deseti je odpovědí aniloxový válec, který byl určen pro jinou práci, nebo válec, jehož články se tiše opotřebovaly nebo ucpaly. Tato příručka popisuje, na čem skutečně záleží při nákupu, provozu a údržbě.
Při flexotisku se inkoust jednoduše nenalévá na desku. Aniloxový válec nasaje do svých vyrytých buněk film inkoustu a ostří setře vše nad otvory buněk. Zůstává pevný objem, který závisí na velikosti, hloubce a tvaru těchto buněk. Tento objem se pak pod tlakem uvolní na desku a deska jej přenese na substrát.
Klíčové slovo je opakovatelné. Správně vyrobený aniloxový válec poskytuje stejnou tloušťku filmu od prvního dojmu posunu až po ten poslední, což umožňuje dlouhodobě konzistentní barvu. Vyměňte válec a změníte inkoustový film, hustotu barev a často i chování celé úlohy při schnutí.
Většina aniloxových válců začíná jako ocelový nebo hliníkový válec s opracovanými čepy, vyváženými a narovnanými, aby běžely při rychlosti lisu. Na přímosti a dynamickém vyvážení záleží více, než mnozí kupující očekávají, protože jádro, které překročí toleranci, způsobí nerovnoměrné opotřebení čepele a páskování dlouho předtím, než povlak selže.
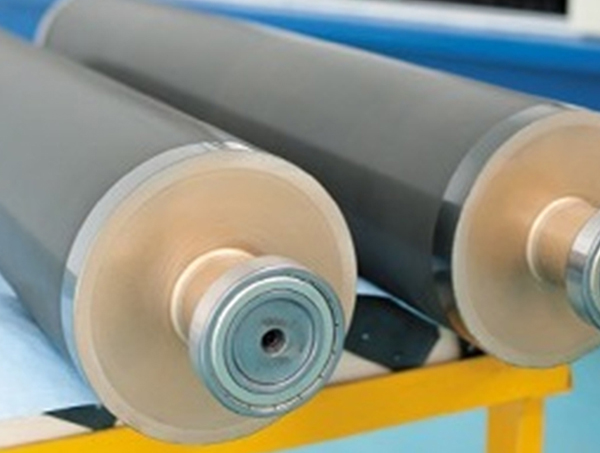
Jádro is grit-blasted and then plasma-sprayed with a ceramic layer, typically based on chromium oxide. That coating is ground and polished to a fine, uniform finish. Its job is to give the engraved cells hard, wear-resistant walls that survive years of contact with doctor blades and abrasive inks.
Nakonec se buňky vyříznou do keramiky. Jejich počet, hloubka, úhel a tvar otvoru určují, kolik inkoustu válec nese a jak rychle jej uvolňuje. To je místo, kde aniloxový válec přestává být válcem a stává se dávkovacím nástrojem.
Většinu práce na listu specifikací odvedou dvě čísla. Prvním z nich je počet buněk nebo řádkový rastr, vyjádřený v buňkách na palec nebo na centimetr. Druhým je přenosový objem, obvykle uváděný jako BCM, neboli miliardy krychlových mikronů na čtvereční palec. Vyšší počet buněk obecně znamená jemnější detaily a nižší objemy; nižší počty znamenají těžší poležení.
Geometrie buněk je stejně důležitá. 60stupňový šestiúhelníkový vzor je nejběžnější, protože pevně balí buňky a rovnoměrně uvolňuje inkoust. Třicetistupňové kanály, podlouhlé buňky a trojšroubovice existují pro specifické práce, kde je třeba upravit směr proudění nebo charakteristiky uvolňování.
| Počet buněk (buňky/palec) | Typický objem (BCM) | Běžná aplikace |
|---|---|---|
| 200-250 | 8,0-12,0 | Těžká pokládka, bílé, laky |
| 300-400 | 5,5-8,0 | Solidy, tučná čára |
| 500-600 | 3,5-5,0 | Polotóny, procesní barva |
| 700-900 | 1,8-3,2 | Jemné polotóny, obrazovka s vysokými řádky |
| 1000-1200 | 0,9-1,6 | Velmi jemné detaily, speciální povrchová úprava |
Dvě rodiny pokrývají většinu trhu a nejsou vzájemně zaměnitelné.
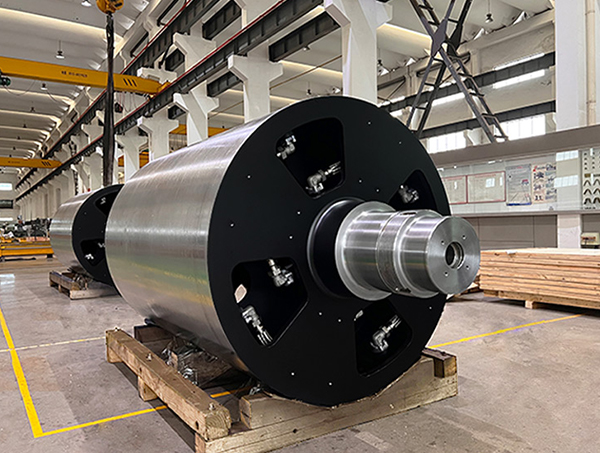
Hliníkové jádro udržuje nízkou hmotnost, což usnadňuje manipulaci a výměnu na širokopásových lisech a snižuje zatížení ložiskových těles. Díky správně nanesené keramické vrstvě a laserem vyrytým buňkám si tyto válečky dobře poradí s inkousty na vodní bázi, rozpouštědly a UV inkousty. Jsou výchozí volbou pro většinu flexibilních obalů a štítků.
 Hliníkové keramické aniloxové válce pro flexografický tisk Lehké hliníkové jádro a keramické laserem gravírované buňky jsou vhodné pro širokopásmové flexo, vodní, solventní a UV inkousty, ale pro zachování objemu vyžadují pečlivé čištění. Zobrazit produkt →
Tam, kde hliníkové keramické válečky potřebují péči, je disciplína čištění. Povlak je tvrdý, ale agresivní kartáčování nebo cykly kyselého mytí zkrátí jeho životnost, a jakmile se stěny buněk začnou zaoblovat, objem, který nastavíte na listu se specifikacemi, již nebude objemem, který získáte při tisku.
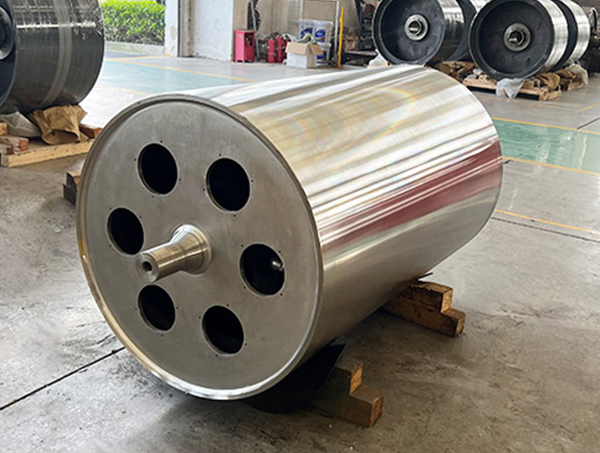
Kovové aniloxové válečky jsou ryté mechanicky a zakončeny tvrdou povrchovou vrstvou. Nesou větší objemy, snášejí více abrazivních barev a povlaků a jsou často praktickou volbou pro lakovací stanice, lakovací jednotky a starší lisy, kde by byl keramický válec přehnaný nebo fyzicky nekompatibilní. V některých případech se také snáze opravují, protože povrch lze přepracovat spíše než vyměnit.
Kovové aniloxové válečky odolné proti opotřebení pro obaly a tisk etiket Mechanicky ryté kovové aniloxové válečky zvládají těžší objemy a abrazivní inkousty, takže jsou praktické pro lakovací stanice, lakovací jednotky a starší lisy. Zobrazit produkt → Laserové gravírování vytváří konzistentní geometrii buněk a hloubku po celé ploše válce, což z něj činí standardní cestu pro keramické aniloxové válce. Protože se povrchu nedotýká žádný řezný nástroj, umožňuje také velmi vysoký počet buněk a jemné, stejnoměrné otvory, na kterých závisí práce s vysokým řádkem. Naproti tomu mechanické rytí využívá rýhovaný nebo rytý nástroj vtlačený do povrchu. Dobře se hodí pro hrubší síta a větší objemy a dobře se drží v aplikacích, kde se neočekává změna struktury buněk.
Ať už se použije jakákoli cesta, důležité je, že před opuštěním válce z dílny se ověří naměřený objem, nikoli nominální hodnota na výkresu.
Tloušťka tiskového filmu je výchozím bodem, ale o zbytku rozhoduje aplikace. Lisy na etikety s úzkým pásem používající UV inkousty se chovají velmi odlišně od širokopásmových tisk a vydavatelství linky s vysokou rychlostí inkoustů na vodní bázi a obě se opět liší od lakovací stanice na a balení linka nanesení ochranného laku.
Praktické otázky, které je třeba vyřešit před objednávkou:
Odpovězte na těchto pět otázek a počet a objem buněk se obvykle zúží na malý rozsah rozumných možností.
Většina poruch aniloxových válců, které vidíme, nejsou vůbec poruchy povlaku; jsou to zaschlý inkoust, který zůstal v buňkách. Jakmile inkoust zpolymerizuje uvnitř buněčných stěn, přenosový objem klesne a tisk bude nerovnoměrný způsobem, který nemůže opravit žádná úprava tisku.
Aniloxový válec náhle neselže. To degraduje. Jednoduchá auditní rutina, která v pevných intervalech kontroluje hustotu tisku oproti známé referenci, vám řekne mnohem více než jen vizuální kontrola. Když hustota klesne, měření objemu potvrdí, zda jsou buňky opotřebené, ucpané nebo poškozené čepelí.
Pokud válec jednoduše ztratil objem, ekonomickou odpovědí je obvykle renovace. Pokud je keramika odštípnutá, oplechování se zvedá nebo samotné jádro překročilo toleranci, je výměna lepší investicí. Obvykle stejně doporučujeme ponechat si jeden náhradní válec na lis, protože dvouhodinová odstávka stojí více než náhradní válec na stojanu.
Pokud nám zašlete svůj výkres, vyrobíme jej. Pokud máte na stole pouze ukázkový válec a problém s tiskem k vyřešení, funguje to také. Abychom vám mohli poskytnout přesnou cenovou nabídku, obvykle potřebujeme:
Aniloxový válec je jen tak dobrý, jak dobré jsou tolerance, na které byl postaven. Naše dílna se rozkládá na 13 000 m2, obsluhuje více než 60 lidí pracujících se soustruhy, dovezenými italskými univerzálními bruskami POMINI, vyvrtávacími a frézovacími zařízeními, dynamickými vyvažovacími stroji a automatickými pískovacími linkami. Každý válec je sledován a kontrolován v každé fázi procesu a teprve poté, co projde, se přesune k další operaci, což je způsob, jak můžeme zachovat přesnost, kterou vyžaduje práce s vysokými řádky.
Máme certifikaci ISO 9001 a naši práci podporujeme bezplatnou opravou nebo výměnou během záruční doby pro jakýkoli problém s kvalitou, který vznikne za mechanických podmínek uvedených na výkresu. Pokud vyměňujete opotřebovaný aniloxový válec, modernizujete lakovací stanici nebo vyvíjíte nový lis, rádi se podíváme na vaše specifikace a upřímně vám řekneme, co bude fungovat.
Aniloxový válec je malá část lisu a velká část výsledku. Získejte správný počet buněk, objem a povrchovou úpravu, udržujte je v čistotě a poctivě kontrolujte, a vrátí konzistentní barvu po mnoho let. Nechte to špatně a každá další úprava, kterou provedete, je řešením. Pokud si nejste jisti, která specifikace odpovídá vaší práci, pošlete nám podrobnosti a my to s vámi probereme.
Věnuje se vývoji a výrobě různých tvarů rolí s různou strukturou rolí.
telefon: +86-15371769898
E-mail: [email protected]
Přidat: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, provincie Jiangsu, Čína
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Všechna práva vyhrazena.