+86-15371769898
 [email protected]
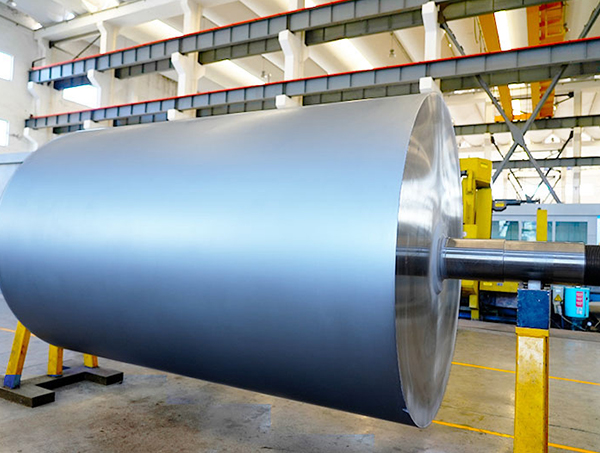
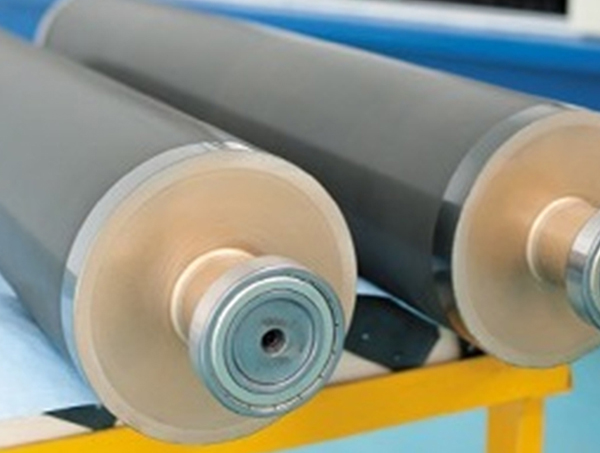
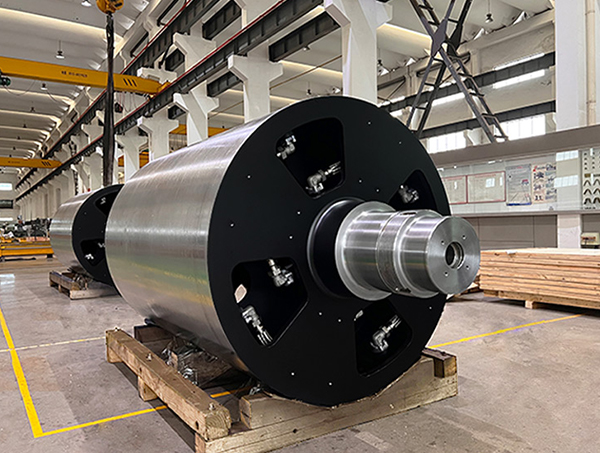
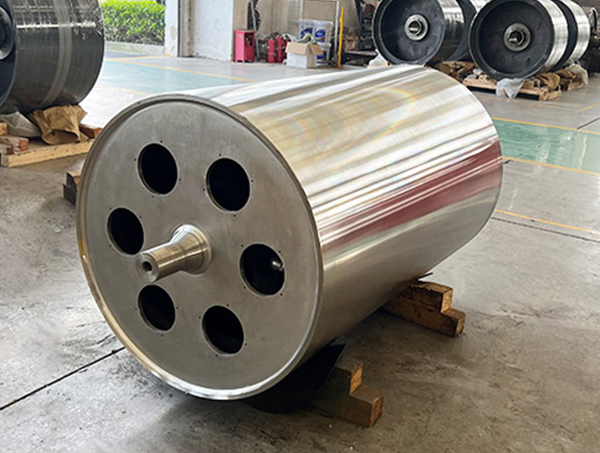
+86-15371769898[email protected]An aniloxový válec je precizně konstruované dávkovací zařízení pokryté tisíci mikroskopických buněk, které zachycují kontrolovaný objem inkoustu a rovnoměrně jej přenášejí na tiskovou desku ve flexotisku. Každá buňka funguje jako malý zásobník s pevným objemem a celková kapacita inkoustu se měří v miliarda kubických mikronů na čtvereční palec (BCM) , obvykle v rozmezí od 1,2 až 12 BCM v závislosti na tiskové aplikaci. Počet buněk válce nebo řádková obrazovka – obvykle mezi 200 a 1 200 řádků na palec (LPI) —určuje, jak jemné nebo hrubé je dávkování inkoustu, což přímo ovlivňuje rozlišení tisku, hustotu barev a celkovou kvalitu tisku. Protože přesně řídí, kolik inkoustu dosáhne na substrát, funguje aniloxový válec jako jediná nejvlivnější složka při určování konzistence flexotisku, a proto se často nazývá "srdce flexotisku."
Abyste pochopili, proč je aniloxový válec tak důležitý, pomůže vám vidět jeho pozici v rámci širšího pracovního postupu flexotisku.
V typickém flexotisku se aniloxový válec otáčí skrz inkoustovou komoru nebo inkoustovou misku a plní své povrchové buňky tekutým inkoustem. Natěrací nůž pak seškrábe přebytečný inkoust z plochého povrchu válce a inkoust zůstane pouze uvnitř vyrytých buněk. Válec pak přenese tento přesně odměřený inkoustový film na vyvýšený povrch flexografické tiskové desky, která jej následně nanese na substrát – ať už jde o fólii, papír, vlnitou lepenku nebo jiný materiál.
Protože stírací nůž odstraňuje veškerý inkoust mimo buňky, objem přenesený na destičku je určen téměř výhradně geometrií buněk spíše než rychlostí lisování nebo viskozitou inkoustu. Díky tomu je měření aniloxu tak opakovatelné – na rozdíl od jiných systémů dodávání inkoustu, stejný válec přenese téměř identické množství inkoustu jeden běh za druhým za předpokladu, že články zůstanou čisté a nepoškozené.
Výkon aniloxového válce definují tři vzájemně související specifikace: řádkové rastrování, objem buňky a úhel buňky. Správné nastavení pro danou aplikaci je zásadní pro dosažení přesného a konzistentního tiskového výstupu.
Čárový rastr označuje počet buněk na lineární palec na povrchu válce. Vyšší řádkové rastry produkují jemnější, početnější buňky vhodné pro detailní procesní tisk, zatímco nižší řádkové rastry používají větší buňky vhodné pro pokrytí plnou barvou. Válec s 800-1200 LPI je typické pro jemné procesní barevné práce, zatímco 200-400 LPI válečky jsou běžné pro silné pokrytí tuhou barvou na obalech z vlnité lepenky.
Objem buňky určuje skutečné množství inkoustu, které každá buňka zadrží a dodá. Obecně platí, že řádkové rastrování a objem buněk jsou nepřímo úměrné – jemnější buňky jednotlivě obsahují méně inkoustu, zatímco hrubší buňky více. Výběr správného BCM pro daný typ inkoustu a substrát je zásadní; příliš malý objem vytváří vybledlé barvy, zatímco příliš velký může způsobit zisk bodů a zkreslení obrazu.
Buňky jsou typicky vyryty v a 60 stupňový úhel vzhledem k ose válce, konfigurace zvolená tak, aby optimalizovala uvolňování inkoustu a minimalizovala interferenční vzory (moaré) při přetisku více barevných separací. Některé speciální aplikace používají alternativní úhly k řešení konkrétních problémů s kvalitou tisku.
Materiál povrchu válečků Anilox se výrazně vyvíjel, přičemž moderní výrobě z dobrého důvodu dominuje jedna technologie nad druhou.
| Charakteristický | Chromované | Keramika (laserově gravírovaná) |
|---|---|---|
| Maximální řádková obrazovka | Až přibližně 400-500 LPI | Až 1200 LPI |
| Tvrdost povrchu | Mírný | Velmi vysoká, vynikající odolnost proti opotřebení |
| Životnost | Kratší, náchylnější k nošení | Výrazně delší, často roky používání |
| Přesnost buňky | Spodní meze mechanického rytí | Vyšší, laserové gravírování umožňuje jemné ovládání |
| Typické použití dnes | Převážně starší/starší vybavení | Průmyslový standard pro moderní flexolisy |
Válečky s keramickým povlakem, ryté pomocí laserové technologie, se staly dominantním standardem, protože jejich povrchová tvrdost – obvykle hodnocená na 9 na Mohsově stupnici , blízký diamantu – poskytuje mnohem větší odolnost proti otěru stíracími čepelemi a abrazivními inkousty ve srovnání s chromem.
Ústřední role aniloxového válce je zřejmá, když uvážíte, kolik problémů s kvalitou tisku se přímo vrací k němu.
Vzhledem k tomu, že objem inkoustu dodávaný na desku je určen téměř výhradně geometrií buněk, aniloxový válec účinně určuje hustotu a sytost barev tisku ještě předtím, než inkoust vůbec dosáhne substrátu. Úprava rychlosti tisku nebo složení inkoustu může doladit výsledky pouze v mezích, které stanoví hodnocení BCM válce.
Reprodukce jemných detailů a procesních barev závisí na počtu buněk odpovídajících rozlišení obrazových prvků tiskové desky. Nesoulad – například použití válce s hrubým rastrem pro práci s jemnými polotóny – má za následek špatnou tvorbu bodů a ztrátu detailů obrazu bez ohledu na kvalitu tiskové desky nebo inkoustu.
Vzhledem k tomu, že objem buňky je pevnou fyzikální vlastností, dobře udržovaný aniloxový válec zajišťuje konzistentní přenos inkoustu napříč výrobními sériemi desítky tisíc metrů , což je nezbytné pro zachování barevné shody ve velkých baleních nebo objednávkách štítků.
I dobře specifikovaný aniloxový válec může způsobit špatné výsledky tisku, pokud není správně udržován. Včasné rozpoznání těchto problémů zabrání nákladným tiskovým vadám.
Vzhledem k přesnosti požadované v geometrii buněk je správná údržba nezbytná pro ochranu investic do kvality tisku v průběhu času.
Každodenní čištění po každém výrobním cyklu pomocí vhodných rozpouštědel zabraňuje vysychání a tvrdnutí inkoustu v buňkách. V případě silnějšího nánosu mohou ultrazvukové čisticí systémy obnovit objem buněk bez poškození keramického povrchu, což je metoda, která je stále standardnější ve velkoobjemových tiskových operacích.
Tiskárny obvykle ověřují výkon aniloxu pomocí videomikroskopie nebo laserové profilometrie k měření skutečného objemu buněk oproti původním specifikacím, protože ztráta objemu 10 % nebo více může znatelně ovlivnit konzistenci barev a obvykle signalizuje potřebu čištění nebo úpravy.
Aniloxový válec si získává pověst srdce flexografického tisku, protože je to jediná součást, která je přímo zodpovědná za řízení objemu inkoustu, rozlišení tisku a konzistence barev v rámci výrobního cyklu. Výběr správného rastru, objemu buněk a povrchového materiálu pro danou aplikaci – ve spojení s disciplinovanými postupy čištění a kontroly – je často rozdílem mezi předvídatelným, vysoce kvalitním tiskovým výstupem a přetrvávajícími, obtížně diagnostikovatelnými vadami tisku. Při tiskových operacích vyhodnocujících upgrady zařízení nebo odstraňování problémů s kvalitou je téměř vždy prvním místem, kde je třeba hledat aniloxový válec.
Věnuje se vývoji a výrobě různých tvarů rolí s různou strukturou rolí.
telefon: +86-15371769898
E-mail: [email protected]
Přidat: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, provincie Jiangsu, Čína
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Všechna práva vyhrazena.